Kalibrasyon
Düzenli Kalibrasyonla Güvenilirliği Artırmak
Şirketler akredite kalibrasyonla ölçüm izlenebilirliğini nasıl korur ve referans transdüserler taşınamayan ekipmanın yerinde kalibrasyonunu nasıl mümkün kılar? EN ISO 9001 izlenebilirlik gerektirir.
2026-04-15 · Sensörtek HBK
Üretim hattındaki bir yük hücresi bugün hâlâ doğru mu ölçüyor? Bu soruya "büyük ihtimalle" diye cevap vermek bir denetimde de, müşteri şikâyetinde de işe yaramaz. EN ISO 9001 gibi kalite standartları ölçüm ekipmanının izlenebilir olmasını; yani ulusal standarda kadar uzanan, her adımda belgelenmiş belirsizliğe sahip kesintisiz bir kalibrasyon zincirine bağlanmasını şart koşar.
Aşağıda kalibrasyonun ne olduğunu ve ne olmadığını, izlenebilirlik zincirinin nasıl kurulduğunu, kalibrasyon aralığının hangi verilere bakılarak belirlendiğini ve sökülemeyen ekipmanın yerinde nasıl kalibre edilebileceğini ele alıyoruz.
Kalibrasyon, ayar ve doğrulama aynı şey değildir
Sahada bu üç kavram sık sık birbirinin yerine kullanılır; oysa üçü farklı çıktılar üretir. Kalibrasyon bir ölçüm işlemidir: cihazın göstergesi, bilinen belirsizliğe sahip bir referansla karşılaştırılır ve sonuç bir sertifikada raporlanır. Kalibrasyon tek başına cihazı düzeltmez, yalnızca sapmasını belgeler. Ayar ise cihazın çıkışını referansa yaklaştırmak için yapılan müdahaledir ve ayardan sonra mutlaka yeni bir kalibrasyon gerekir. Doğrulama, kalibrasyon sonucunun önceden tanımlanmış bir tolerans bandıyla karşılaştırılıp "uygun / uygun değil" kararına bağlanmasıdır.
| Kalibrasyon | Cihaz çıkışının referansla karşılaştırılması ve belirsizlikle birlikte raporlanması |
|---|---|
| Ayar (adjustment) | Cihazın referansa yaklaştırılması; sonrasında yeniden kalibrasyon şarttır |
| Doğrulama | Kalibrasyon sonucunun tolerans bandıyla karşılaştırılıp uygunluk kararına bağlanması |
| İzlenebilirlik | Kesintisiz karşılaştırma zinciriyle ulusal veya uluslararası standarda bağlanma |
| Ölçüm belirsizliği | Ölçüm sonucuna atfedilen, değerlerin dağılımını niteleyen parametre |
Bu ayrımın pratik sonucu şudur: yalnızca "kalibre edildi" etiketi taşıyan bir cihaz, toleransınızı karşıladığını kanıtlamaz. Sertifikadaki sapma ve belirsizlik değerlerini kendi tolerans bandınızla karşılaştırmadan uygunluk kararı veremezsiniz.
İzlenebilirlik zinciri nasıl kurulur
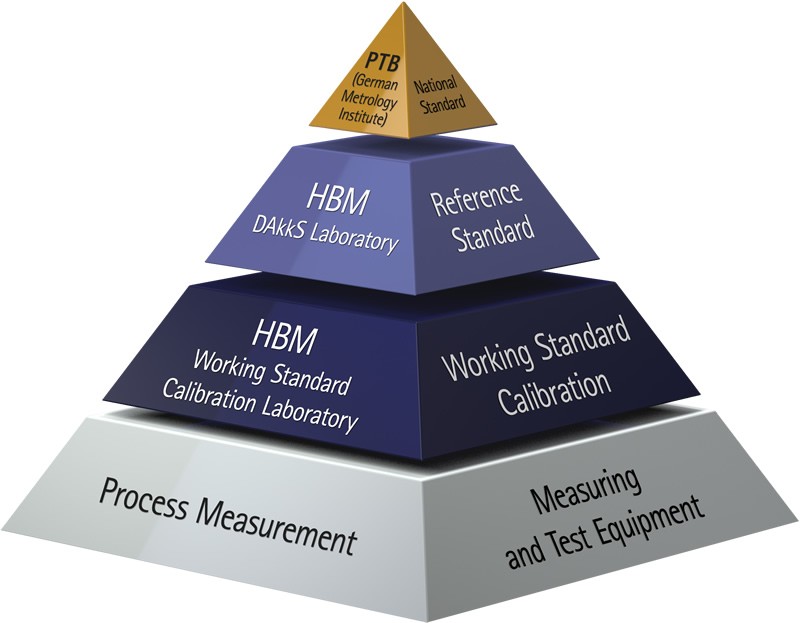
İzlenebilirlik, tek bir sertifikayla değil, bir zincirle sağlanır. Zincirin en üstünde SI birimlerini gerçekleştiren ulusal metroloji enstitüleri bulunur; Almanya'da PTB, Türkiye'de TÜBİTAK UME bu rolü üstlenir. Bir alt basamakta, ISO/IEC 17025 kapsamında akredite edilmiş kalibrasyon laboratuvarları yer alır. Akreditasyonu veren kuruluş Almanya'da DAkkS, Türkiye'de TÜRKAK'tır. HBK'nın kalibrasyon laboratuvarı 1977'den beri akreditedir ve DAkkS akreditasyonu üzerinden PTB'ye bağlıdır.
Zincirin her halkasında belirsizlik büyür. Bu yüzden referans ekipmanın belirsizliği, kalibre edeceğiniz cihazın toleransına göre belirgin şekilde küçük olmalıdır. Endüstride yaygın kullanılan pratik kural, referansın belirsizliğiyle test edilen cihazın toleransı arasında en az 4:1 oranını korumaktır. Oran daraldıkça, uygunluk kararı verirken hatalı kabul ve hatalı ret riski hızla artar.
Sertifikada aranacak dört bilgi
- Akreditasyon kapsamı: laboratuvarın ilgili büyüklük ve aralık için akredite olup olmadığı
- Genişletilmiş ölçüm belirsizliği ve kapsam faktörü (tipik olarak k = 2)
- Her yük veya ölçüm adımındaki sapma değerleri, yalnızca özet bir "uygun" ifadesi değil
- Kalibrasyon koşulları: sıcaklık, montaj şekli, kullanılan yükleme düzeni
Kuvvet ve ağırlık ölçümünde bu zincirin somut karşılığı, akredite laboratuvarda kalibre edilmiş kuvvet sensörleri ve yük hücreleridir. Kuvvet transdüserlerinin kalibrasyonunda uygulanan yükleme turları ve sınıflandırma mantığı için ISO 376 kalibrasyon standardını ayrı bir yazıda ele aldık.
Kalibrasyon aralığını verilerle belirlemek
"Yılda bir" varsayılan bir alışkanlıktır, teknik bir karar değil. Kalibrasyon aralıklarının belirlenmesi ve gözden geçirilmesi için ILAC-G24 / OIML D 10 kılavuzu yöntemler tanımlar; ortak fikir, aralığın sabit değil, geçmiş kalibrasyon verilerine göre güncellenen bir büyüklük olmasıdır.
Pratikte şu adımlar işe yarar:
- Her cihaz için kalibrasyon geçmişini tek bir kayıtta toplayın; sapmaların yönünü ve büyüklüğünü zaman içinde izleyin.
- Sapmanın tolerans bandının hangi oranını tükettiğine bakın. Bant hızla tüketiliyorsa aralığı kısaltın.
- Kullanım yoğunluğunu, çevresel koşulları ve cihazın kritikliğini ayrı birer risk faktörü olarak ağırlıklandırın.
- Darbe, aşırı yük, sıcaklık şoku veya sökme-takma gibi olaylardan sonra plan dışı kalibrasyon tetikleyin.
- Aralığı yılda bir kez, toplanan verilerle yeniden değerlendirin ve gerekçesini yazılı hale getirin.
Kritik olmayan, düşük yüklü ve kararlı davranan bir cihazda aralığın uzatılması savunulabilir; emniyetle ilgili bir ölçüm noktasında ise aynı veri kısaltma gerekçesi olur. Önemli olan kararın izlenebilir bir gerekçeye dayanmasıdır.
Sökülemeyen ekipmanı yerinde kalibre etmek
Bir test tezgâhındaki kuvvet çerçevesi, bir presin yük hattı veya bir silo tartım sistemi çoğu zaman laboratuvara gönderilemez. Bu durumda çözüm, hassas bir referans transdüserin transfer standardı olarak kullanılmasıdır: kendisi akredite laboratuvarda kalibre edilen referans, sahaya götürülür ve ölçüm zinciri gerçek montaj koşullarında karşılaştırılır.
Yerinde kalibrasyonun en büyük avantajı, laboratuvarda görünmeyen etkileri de kapsamasıdır. Yan kuvvetler, moment yüklenmeleri, montaj adaptörlerinin rijitliği, kablo uzunluğu ve amplifikatör ayarları toplam belirsizliğe katkı yapar ve bunlar ancak sistem kendi yerindeyken ölçülebilir. HBK'nın TOP-Transfer referans kuvvet transdüserleri ve C18 referans kuvvet sensörü gibi ürünleri bu amaçla, transfer standardı olarak kullanılmak üzere tasarlanmıştır.
Yerinde kalibrasyonda dikkat edilecekler
- Referans ile test edilen sensör aynı kuvvet hattında, aynı eksende olmalıdır
- Ölçüm öncesi ön yüklemelerle montaj oturması giderilmelidir
- Sıcaklık dengelenmeden ölçüme başlanmamalıdır
- Referansın kalibrasyon sertifikası ve geçerlilik tarihi kayda eklenmelidir
Kalibrasyonu bir bakım süreci olarak kurgulamak
Kalibrasyon tek başına bir takvim kaydı olarak ele alındığında genellikle son ana kalır ve üretimi durdurur. Daha sağlıklı yaklaşım, kalibrasyonu onarım, doğrulama ve yedek ekipman planlamasıyla birlikte tek bir bakım sürecine bağlamaktır. Sensörtek'in onarım ve kalibrasyon hizmeti ile bakım ve servis sözleşmesi tam olarak bu ihtiyaca yöneliktir; akredite kalibrasyon kapsamı hakkında ayrıntılar akredite kalibrasyon sayfasında yer alır.
Süreci kurarken şu üç noktayı baştan netleştirmek, sonradan çıkan sürprizleri büyük ölçüde önler: hangi cihazın hangi toleransla çalıştığı, uygunluk kararının hangi karar kuralına göre verileceği ve kalibrasyon sırasında hattın nasıl işletileceği. ISO/IEC 17025, uygunluk beyanı verilirken kullanılan karar kuralının önceden tanımlanmış ve müşteriyle mutabık kalınmış olmasını ister; bu kuralı laboratuvara bırakmak yerine kendi kalite sisteminizde tanımlamak daha doğrudur.
Sensörü değil, ölçüm zincirinin tamamını kalibre edin
Yaygın bir hata, yalnızca sensörün sertifikasına bakıp ölçüm zincirinin geri kalanını görmezden gelmektir. Oysa gösterilen değer; sensör, kablo, köprü besleme ve amplifikatör, analog-dijital dönüşüm ve yazılımdaki ölçekleme katsayılarının birlikte ürettiği bir sonuçtur. Amplifikatörün kazanç hatası veya yazılımdaki yanlış bir ölçekleme, kusursuz bir sensörü de yanlış gösterir.
Bu nedenle mümkün olduğunda sistem kalibrasyonu tercih edilir: referans yük uygulanır ve zincirin en sonundaki görüntülenen değer karşılaştırılır. Mekanik ve yapısal veri toplama sistemleri ile endüstriyel ölçüm elektroniği tarafında bu, amplifikatörün kendi kalibrasyon kaydının da ayrıca tutulması anlamına gelir. Kanal ayarlarını, filtre yapılandırmasını ve ölçekleme katsayılarını kalibrasyon kaydının parçası yapın; aksi halde bir sonraki kalibrasyonda hangi yapılandırmanın doğrulandığını bilemezsiniz.
Ne yapmalı
Ölçüm ekipmanınızın envanterini çıkarıp her cihaz için tolerans, kritiklik ve son kalibrasyon tarihini tek bir tabloda toplayarak başlayın. Ardından sertifikaları gözden geçirin: sapma değerleri tolerans bandının ne kadarını tüketiyor? Bu oran yüzde 50'yi aşan cihazlarda aralığı kısaltın ya da daha düşük belirsizlikli bir referansa geçin. Sökülemeyen sistemler için yerinde kalibrasyon planlayın ve referans transdüserin kendi sertifikasının geçerliliğini takvime ekleyin.
Kalibrasyon planınızı gözden geçirmek veya sahada transfer standardıyla ölçüm yaptırmak isterseniz bizimle iletişime geçebilirsiniz.
Bu konuda desteğe mi ihtiyacınız var?
Uygulamanızı anlatın; HBK portföyünden doğru ürünü ve ölçüm zincirini birlikte belirleyelim.
Teknik Danışmanlık →